位移传感器在行程中段偏了零点几毫米,是标定时最常见的尴尬:零点对得上、满量程也对得上,可中间几个点就是不准。这种偏差属于单调上升的非线性,调零点和满量程补不回来,要靠仪表的多点折线修正去修。这篇把做法和三个前提讲清楚。
一、先分清:哪种偏差补得回来
把传感器从头到尾走一遍,记录每个位置的显示值,看偏差是什么形态:
- 单调上升但不直:全程一直往上走,只是中段偏快或偏慢。这种可以直接用折线修正。
- 正反向读数不一样:同一位置,去程和回程差一截。这是迟滞,属于机械或传感元件的回差,仪表补不了,只能从安装对中、连接件间隙上找。
- 某个位置跳一下或断掉:先别动仪表,去查磁环固定、测杆受力、接线端子。
二、折线修正干的事:用标准值替换测量值
仪表里存两组数:一组是它看到的测量值,一组是这个位置本该显示的标准值。启用折线修正后,仪表按你给的对应关系把测量值换成标准值显示,点与点之间自动做线性插值。
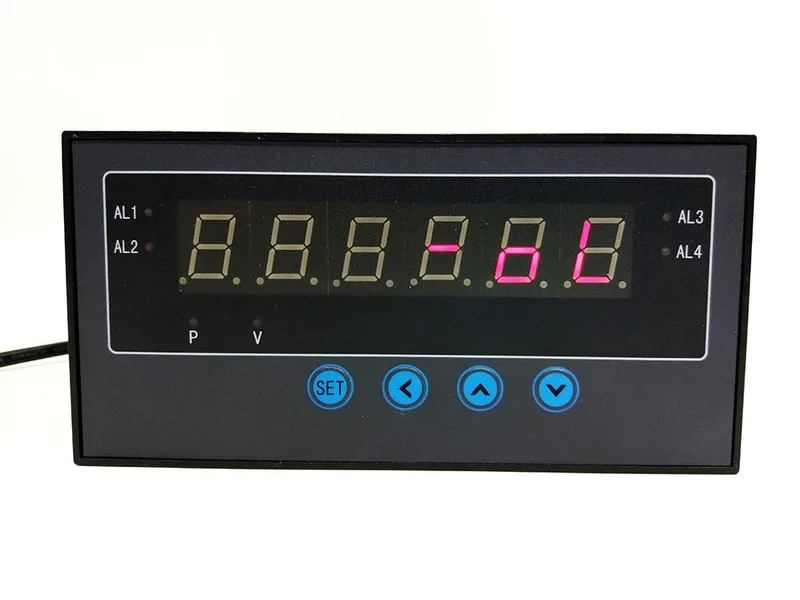
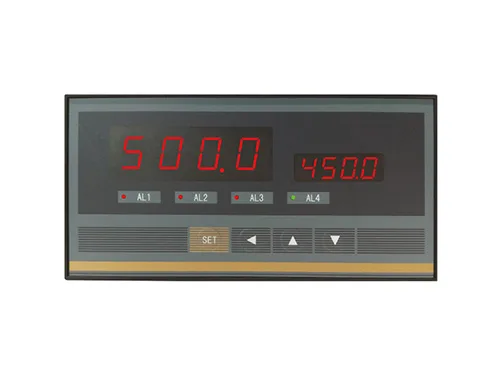
可设的折线点最多 10 组(IMEW 智能显示控制仪表 的折线修正就是这样),对应的参数是折线点数选择,再往下是测量值 01 到 10、标准值 01 到 10。折线点数这个参数出厂默认是 0,也就是关闭状态 —— 不先打开它,后面填多少点都不会生效。
三、三个前提,缺一个就白做
- 段数必须不小于 3。设成 2 段时修正点数不够,算法不生效,页面和参数都没报错,但读数一点没变 —— 这是最容易怀疑仪表坏了的地方。
- 必须全程单调上升。输入增大、显示值也跟着增大,中途不能出现下降段。只要有回头,折线算法就失效。
- 顺序不能颠倒:先做完量纲转换和调校,最后才做折线运算。先折线后调校,等于把已经修好的曲线又整体平移一次。
四、现场取点:弯曲的地方密一点
取点不是均匀撒。做法是从小到大给信号,边走边记录每个折线点的测量值和标准值:
- 两端各取一个点,把量程边界卡住
- 偏差最大的那一段,点取密一些,中间可以三四个点连续压
- 偏差平直的中段,一个点就够,多取反而容易把曲线拉出小台阶
- 低于第一个点的部分,仪表按第一段向下递推;高于最后一个点的,按最后一段向上递推。所以两端点的位置要覆盖实际要用的行程
五、什么时候不该用折线修正
- 重复性差:同一位置来回走三次,读数每次都不一样。先解决重复性,修曲线没意义。
- 只有一个点偏:单点异常更像安装、机械卡滞或端子接触问题,不是整条曲线的问题。
- 工况温差大:常温标好的折线,到了高温段会整体偏。这种要在实际温度下标定,或者换温度系数更好的传感器。
六、结语
折线修正是把传感器从「能用」推到「测得准」的最后一步,但它修的是曲线形状,修不了重复性和迟滞。先确认偏差是单调的,再动参数,顺序反了只会越修越乱。