折弯机后挡料用电子尺与光栅尺的定位方案
后挡料停在哪儿,板料就折在哪儿。很多人换传感器时盯着“分辨率 0.01mm”这类字眼,装上去才发现尺寸还是差半毫米。问题一般不在传感器好坏,而在选型时没把百分比精度换算成毫米——电子尺标的是 %FS,行程越长,绝对误差越大。
先把精度要求换算成毫米
后挡料的定位要求分两档:数控折弯机做精密件,重复定位要 0.05~0.1mm;普通液压折弯机做钣金件,±0.2mm 就能交货。这两个数字是毫米,选型时也必须用毫米去对。
电子尺的线性精度写成 0.04%~0.15%FS,指的是满量程的百分比。同样标 0.04%,行程不同,绝对误差差得很远:
| 有效行程 | 0.04%FS 折算 | 0.15%FS 折算 |
|---|---|---|
| 300mm | ±0.12mm | ±0.45mm |
| 800mm | ±0.32mm | ±1.2mm |
| 1250mm | ±0.5mm | ±1.9mm |
| 2500mm | ±1.0mm | ±3.8mm |
这张表基本就把话说完了:800mm 以内的后挡料,用 0.04% 档的电子尺能做到 ±0.3mm,配 ±0.2mm 的工艺要求勉强够;1250mm 以上还想保 ±0.1mm,电子尺在物理上就做不到,得上光栅尺或者伺服电机自带的编码器。
三条路线各自的位置
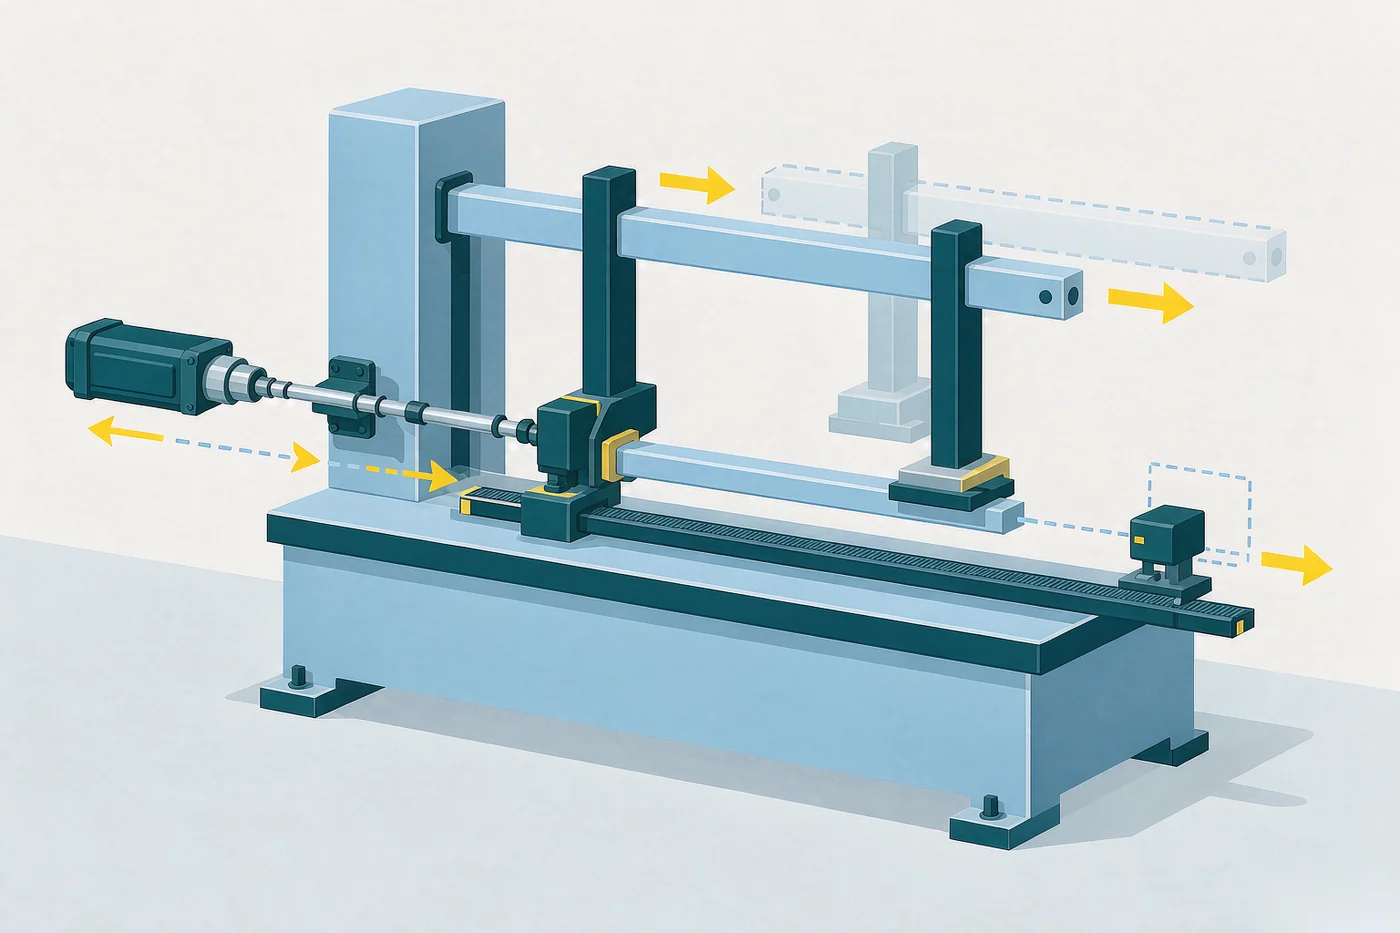
伺服电机加编码器,测的是丝杠转了多少,属于半闭环。丝杠有间隙、有热伸长,这套方案在 1000mm 以上行程会累积误差,得靠光栅尺做全闭环修正。
光栅尺直接量横梁位置,分辨率能做到微米级,精度最高。代价是读数头怕油雾和铁粉,钣金车间的油雾一旦糊住玻璃光栅,会出现规律性的丢数,得加吹气或者正压保护。
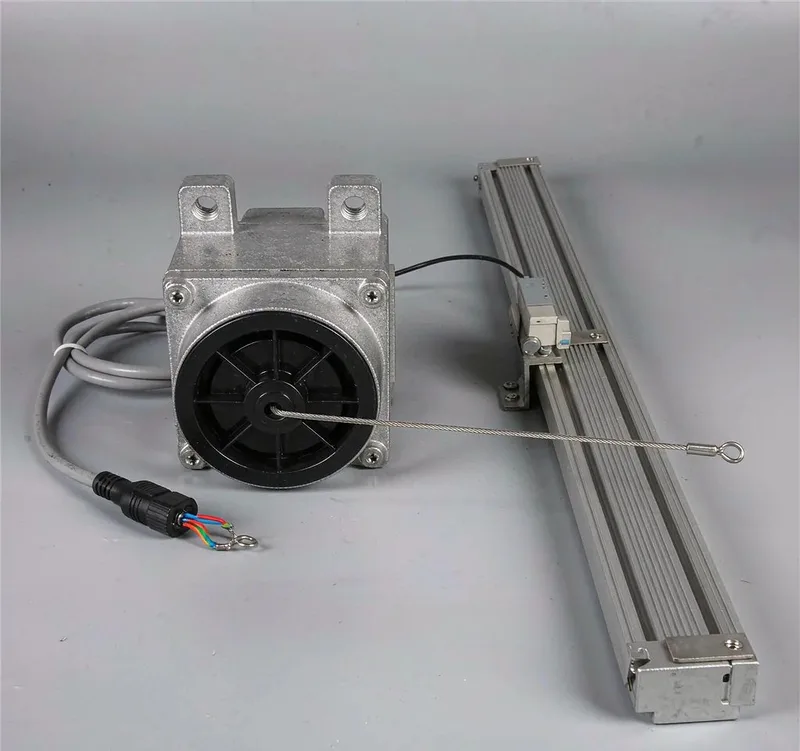
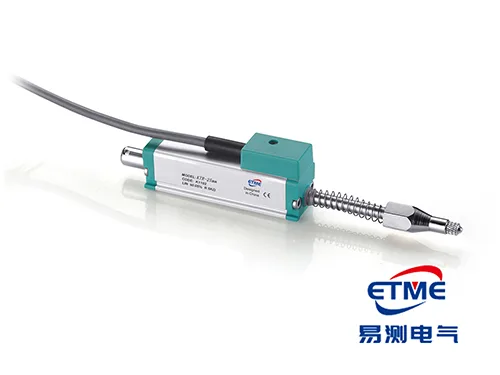
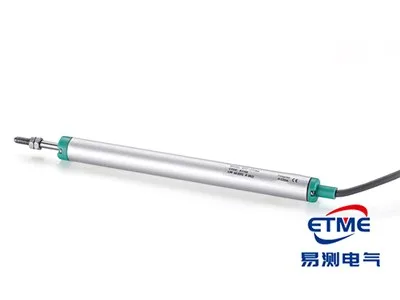
电子尺是接触式导电塑料,靠滑刷在碳膜上取分压。它的长处不在精度,而在结构简单、抗振、响应快、成本低。KTC 这类拉杆式的重复精度能到 ±0.013mm,分辨率优于 0.01mm,极限速度 10m/s,寿命标 5000 万次以上,工作温度 -40~120℃。后挡料 0.2~0.3m/s 的移动速度、每天几千次的往复,这个规格是够用的。
所以分工很清楚:短行程、要求 ±0.2mm 以上,电子尺性价比最高;长行程、要求 ±0.1mm 以内,或者需要断电后位置不丢,选光栅尺或绝对值编码器。
后挡料上装电子尺,五个必须盯住的点
行程余量。KTC、KTF 两端各留 4mm 返冲行程,选型时按实际行程选大一档,别按最大行程刚好卡死。后挡料经常要走到机械极限去对刀,没有余量,滑刷直接撞到碳膜尽头。
安装朝向。钣金车间的空气里全是铁粉和切削液雾。KTF 滑块式标 IP54,把滑块面朝下装可以做到 IP57;朝上装就是 IP54,铁粉落进滑轨,两三个月读数就开始跳。
插头与出线。KTC 配 DIN43650 标准插头。插头必须朝下,和传感器本体之间垫好密封垫,出线口朝上等于给油水开了一个进水口,故障表现是零点慢慢往下漂。
对中。KTC、LWH 的拉杆端是球铰结构,能自动对中,但“能自动对中”不等于“随便装”。平行度差太多,球铰长期受侧向力,碳膜局部磨损会形成一道沟,读数在这个位置固定跳变。行业里的经验界限是球头允许 1mm 对中偏差、±12° 倾斜,超过这个范围就得调支架,不能硬装。
走线与接地。信号线用屏蔽线,单端接地,屏蔽层不要两头都接。走线别和伺服动力线、变频器输出线捆在同一个线槽里,后挡料的位置反馈是模拟量,几百毫伏的干扰就能让它抖 0.05mm。
三个现场反复出现的坑
第一个是机械间隙。后挡料丝杠反向间隙有 0.05mm,换了再贵的尺也没用,正反向走位永远差这 0.05。先用千分表打表,把机械修好再谈传感器。
第二个是铁粉粘滑轨。读数不是坏,是每隔几秒跳一下,跳的幅度不大。拆开看滑轨上一层黑泥,擦干净立刻正常。加刮尘片、定期用无水乙醇擦滑轨,比换传感器管用。
第三个是撞限位。后挡料快速退回时撞上限位,拉杆被顶弯一点,肉眼看不出来,但内部滑轨已经变形,读数的线性度整个反了。机械限位加缓冲垫,再加软件限位,两道都要有。
选型对应:行程 300mm 以内要高精度的,看 KTM、KPM 微型系列;300~1250mm 用 KTC 拉杆式或 LWH;1250~2500mm 且对中困难,用 KTF 滑块式;行程超过 2500mm 或要求微米级,改光栅尺、磁栅尺。
更多产品资料,请访问易测电气官网 www.szetme.com。