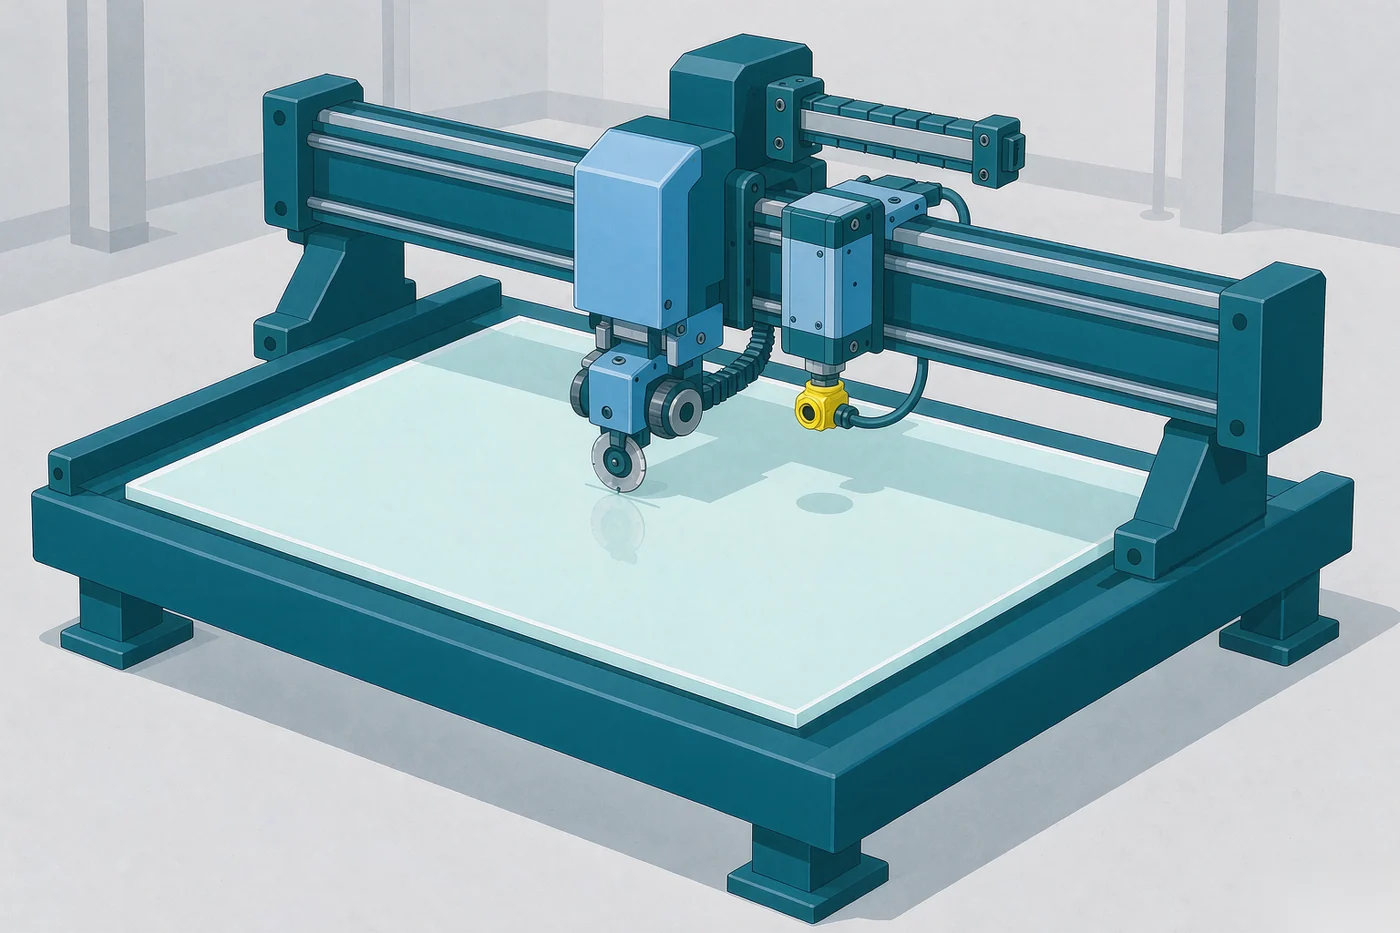
玻璃切割机切割头与滑块式电子尺的安装朝向
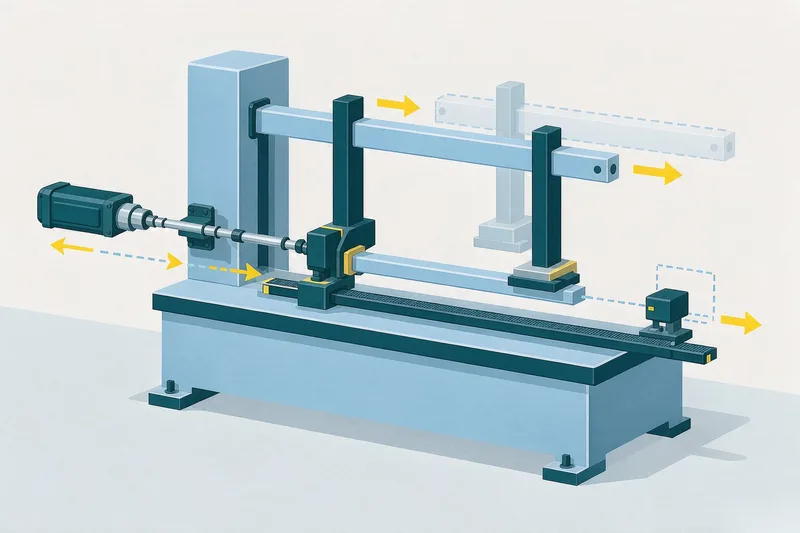
玻璃设备的位移测量有个特点:一台机器上同时存在两种完全不同的行程。切割头横移是两米到四米,刀头升降只有几十毫米,磨边机的磨轮进给补偿更是只有几毫米。用同一种传感器去覆盖这几处,基本都会出问题。
长行程横移,电子尺不该上场
切割头横移定位,玻璃厂一般要求 ±0.1mm 以内,节拍快的线要 ±0.05mm。2500mm 行程的电子尺,按 0.04%FS 折算绝对误差是 ±1mm,差了一个数量级。这种位置应该用磁栅、光栅或者齿条加绝对值编码器。
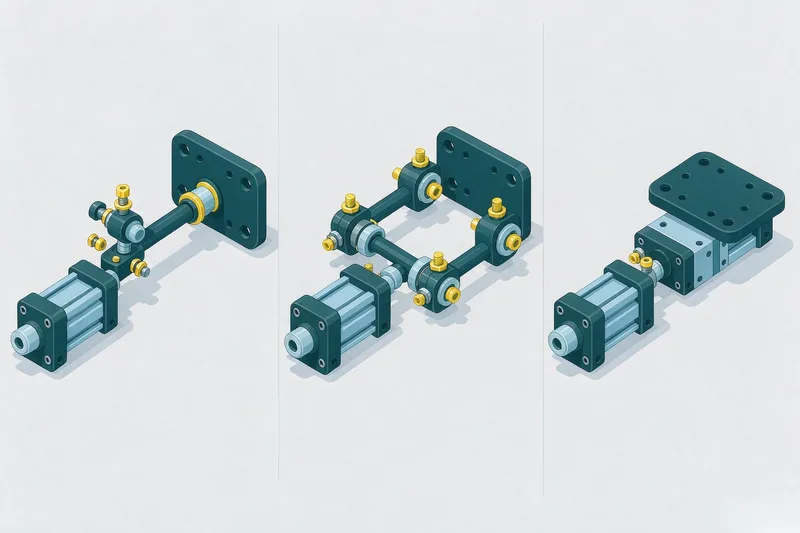
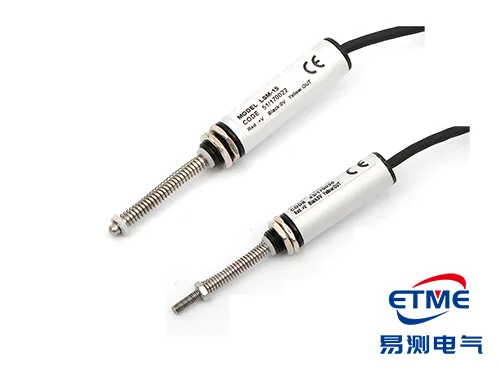
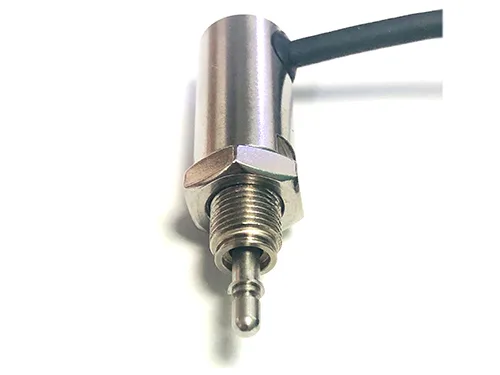
电子尺在玻璃设备上的合理位置是短行程机构:刀头升降、压紧梁下压、掰边机构、磨轮进给补偿。这些机构行程都在 10~300mm,要求的是重复性——每次压到同一个位置,误差不能累积。KTM 微型拉杆式在 300mm 行程、0.05%FS 档下折算 ±0.15mm,重复精度 0.01mm,磨轮补偿这类场合够用;行程更短、只要重复性的,KTR 回弹式 5~100mm、精度 0.3%FS,顶推杆结构不需要额外连接件,直接顶着磨轮座测。
玻璃车间的两个敌人:玻璃粉和水
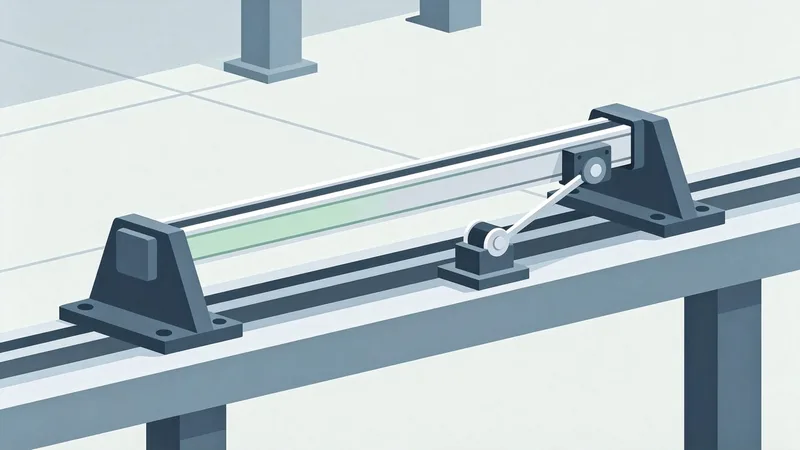
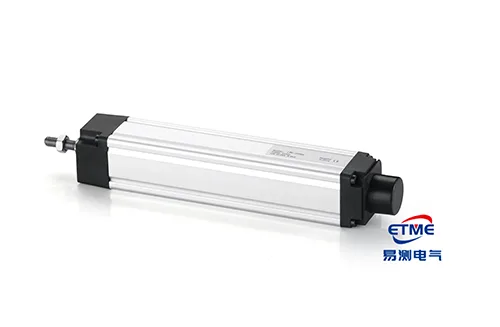
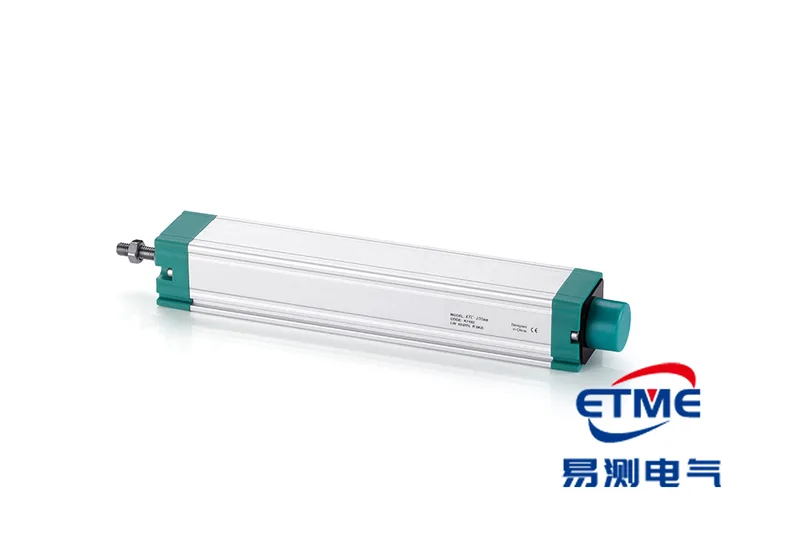
玻璃粉是磨下来的细粉,比面粉还细,混在水里会变成一层浆。它进到滑块滑轨里,不用多久就把滑刷磨秃。KTF 滑块式的防护等级是 IP54,把滑块面朝下安装可以到 IP57——这个朝向不是可选建议,是玻璃设备上的必选项。朝下装,玻璃粉靠重力落不下来;朝上装,等于把滑轨当集尘槽。
水从哪儿进来?一般不是壳体,是出线口和插头。刀头附近有冷却水、冲洗水,线缆从传感器接出来那一端如果没有密封,水会顺着线芯爬到接线端子。做法很简单:插头朝下、垫密封垫、出线端用防水格兰头锁紧,线缆往下走一个滴水弯。
防撞,比精度更现实的问题
玻璃切割最常撞的两处:玻璃翘曲顶到刀头,和碎片卡在台面上。传感器装在刀头随动机构上,撞一下,拉杆弯 1mm,读数就废了。
滑块式比拉杆式抗撞,因为滑块与滑轨之间留有 10mm 的自动校正余量,轻微的横向错位不会直接把力传到测量元件上。但真正的保护还得靠机械:刀头升降加硬限位,限位块上加聚氨酯缓冲,传感器只负责测位置,不承担限位功能。
还有个容易忽略的细节——线缆疲劳。传感器装在移动的刀头上,线缆跟着拖链来回弯折,一天上万次。用普通线,三个月断芯,表现是间歇性无读数,拍一下机器又好了。必须用拖链专用柔性线,屏蔽层单端接地,接头处做应力释放。
磨边机的补偿量怎么测
磨边机磨轮会磨损,需要按磨削量补偿进给。这个补偿量很小,一个班下来也就几十微米到零点几毫米,但必须测准,否则玻璃边崩边或者磨不透。
用 KTR 回弹式顶着磨轮座,行程 5~100mm 覆盖补偿范围,内置复位弹簧保证顶推杆始终贴住被测面,顶推角允许 90±3°,允许顶推速度 3m/s。安装时留 0.5~1mm 的预压量,让弹簧始终处于压缩状态,否则机器振动时顶推杆会瞬间脱开,读数跳一下。
精度上要认清边界:KTR 的精度是 1%~0.3%FS,100mm 量程折算 ±0.3~1mm,它做的是趋势监测和粗补偿,不是微米级测量。真要做到微米级,得用光栅或者激光位移传感器。
选型对应:刀头升降、压紧梁这类短行程机构用 KTM 微型拉杆式或 KTR 回弹式;行程在 300mm 以上、导轨较长且对中困难的,用 KTF 滑块式(滑块面朝下);磨轮补偿用 KTR。
更多产品资料,请访问易测电气官网 www.szetme.com。