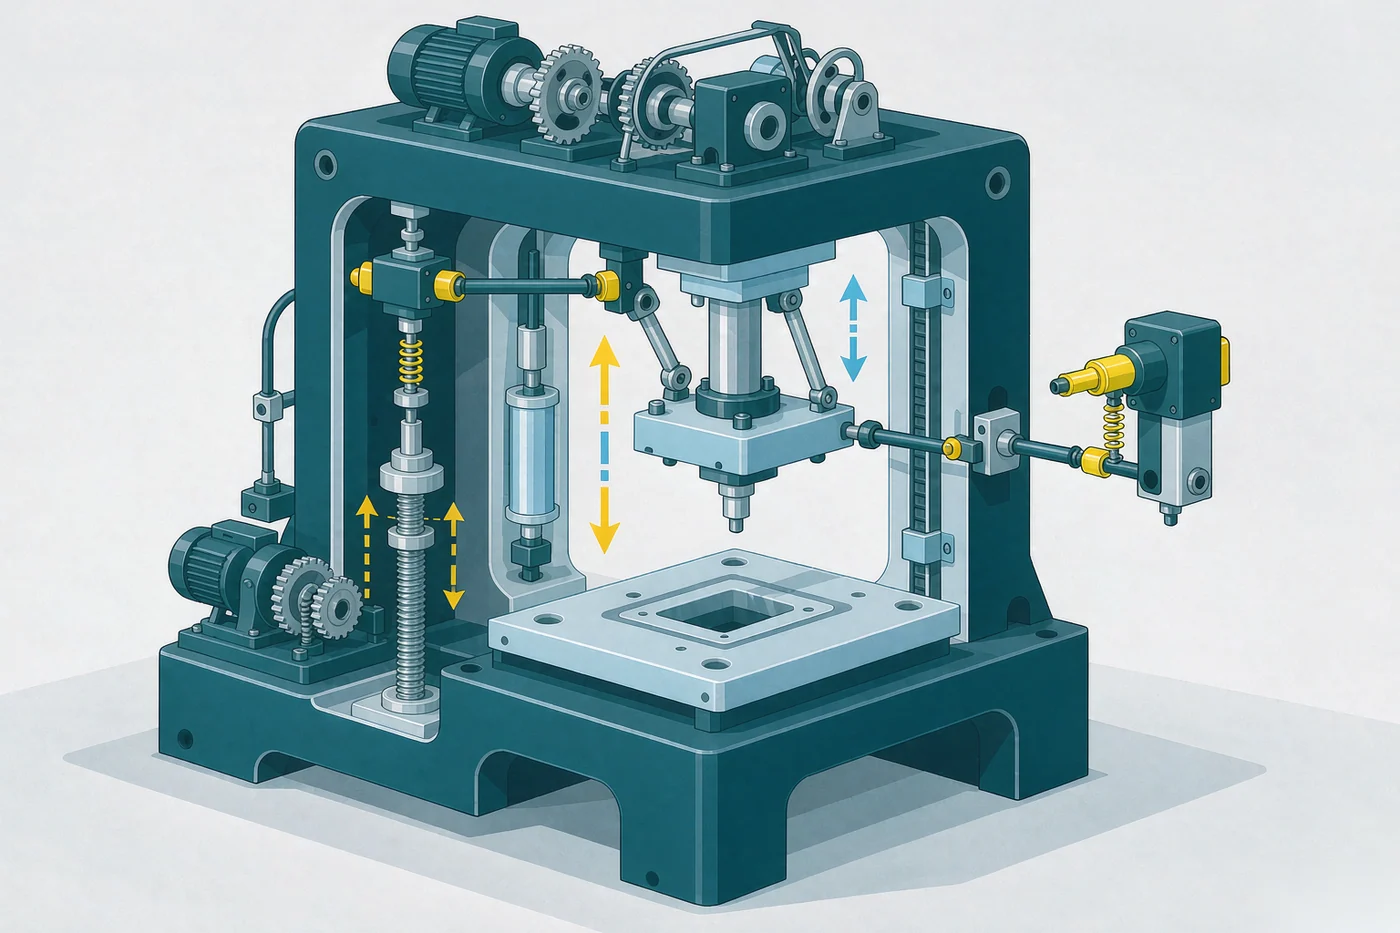
冲床装模高度显示与滑块行程监测的区别
冲床上说“测位移”,实际是两件完全不同的事:一件是微米级的下死点检测,用来保护模具;另一件是毫米级的装模高度和行程监测,用来告诉操作工滑块在哪儿。混在一起谈,选型一定跑偏。
下死点检测器,不是电子尺能替代的
下死点检测装置测的是滑块每次行程最低点那一下的位置变化,目标是抓叠料、跳屑、模高漂移这类会崩模的异常。它的做法是非接触涡流或电感传感,传感头和金属靶面之间留 0.7~1.5mm 间隙,分辨率 0.1μm,重复精度 ±0.01mm,检出异常后 3ms 内输出停机信号。
这套东西之所以不用电子尺,原因有两个。一是精度差三个数量级,电子尺做不到 0.1μm。二是接触式测量在冲床上不成立,滑刷追不上高速冲压的节拍。
所以下死点检测要买专用装置,这部分不用在电子尺里找替代。
电子尺在冲床上干的三件事
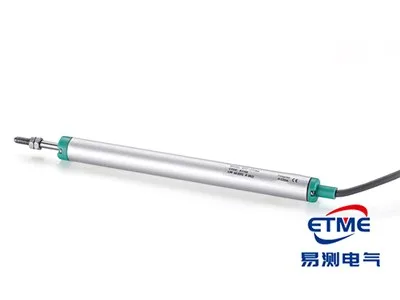
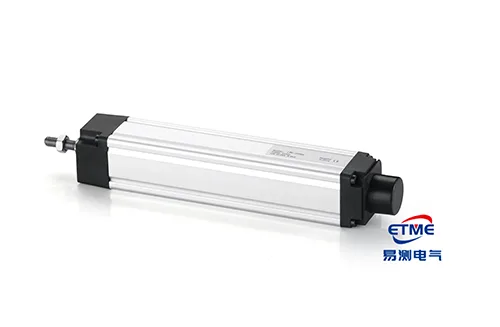
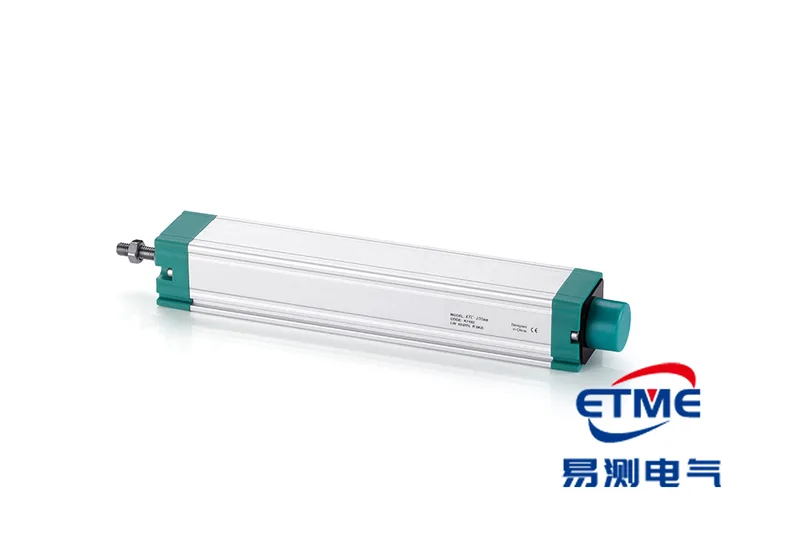
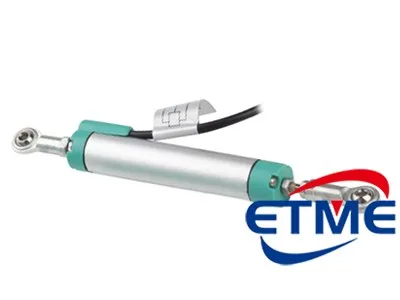
第一件是装模高度显示。滑块通过螺杆调节装模高度,调节量一般在 100~300mm 范围,操作工需要知道当前高度是多少、和上次换模差多少。这个量程用 KTC 拉杆式或者 KTM 微型拉杆式都合适,精度 0.05%FS 在 300mm 行程折算 ±0.15mm,够显示用。
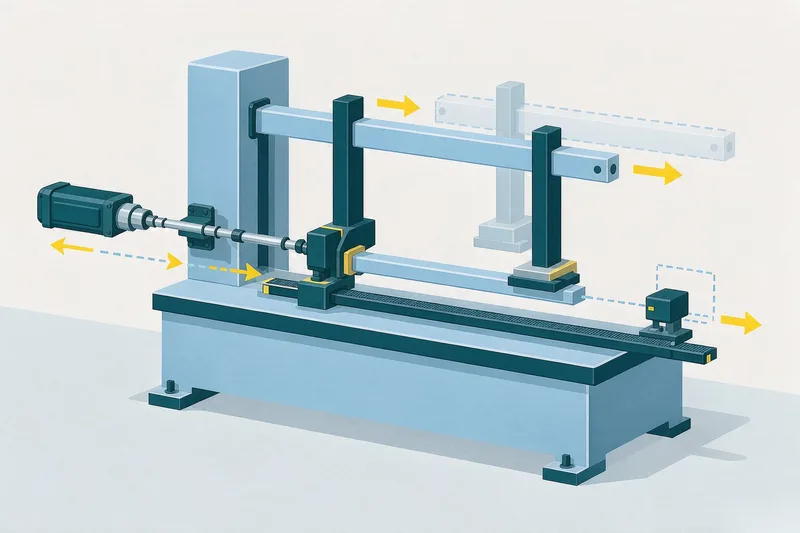
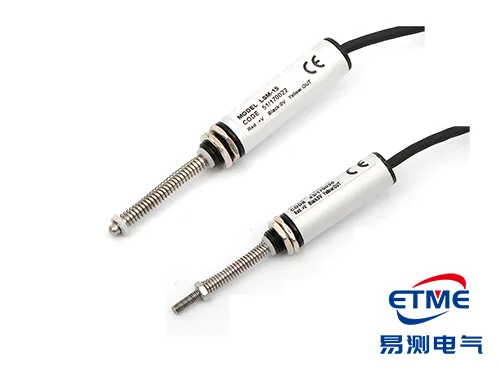
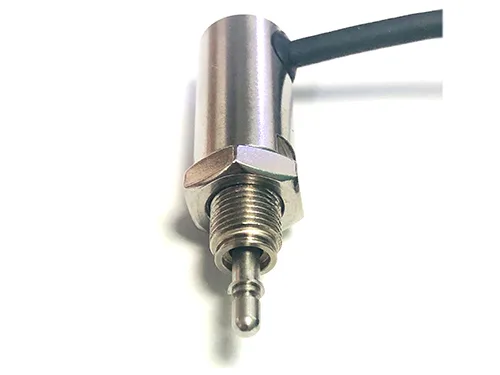
第二件是滑块行程或位置的粗监测。冲床滑块的运动是纯直线,但结构上往往没有空间做拉杆连接,只能从侧面顶住。KTR 自恢复式就是为这种场合做的:顶推杆 5~100mm,内置复位弹簧自动回弹,顶推角允许 90±3°,允许顶推速度 3m/s,产品资料里明确列的应用场景就包括冲床行程检测。
第三件是辅助机构:顶料杆位置、送料机构、气垫行程。这些位置要求不高,用 KTR 或者 KPZ 这类微型系列就够。
精度边界要提前说清
KTR 的精度是 1%~0.3%FS。100mm 行程,1% 档折算 ±1mm,0.3% 档折算 ±0.3mm。这个精度做装模高度的粗显示和有无判断没问题,做产品尺寸控制不行。
还有一个容易被忽略的:换模之后必须重新标基准。装模高度是相对于某个基准面说的,换一套模具,基准就变了。不重标,操作工看到的高度数字是错的,靠它调模会一直调不准。
冲压车间里的五个现实问题
顶推面会磨。 KTR 的顶推杆顶在滑块或者顶料板上,那个面长期受冲击和摩擦,会磨出一个凹坑。凹坑一出现,读数就有固定偏差,得定期检查顶推面,磨损了换垫片。
振动会让顶推杆瞬时脱开。 安装时留 0.5~1mm 预压量,让弹簧始终压缩。没有预压,滑块上行时杆跟不上,读数会突然跳到量程外。
油雾。 冲压车间的油雾浓度高,IP54 的防护在这种环境里两三个月就进水进油。KTR 可以做到 IP67,冲压车间应该选这个版本,不要省这一点成本。
线缆。 传感器装在滑块附近,线缆随滑块上下运动,必须走拖链、用柔性线,接头做应力释放。硬线在滑块上跑两周就断。
不能当安全装置用。 装模高度显示是工艺信息,不属于安全功能。安全回路该用安全继电器、安全光幕,这部分要找有认证的安全元件,位移传感器不承担这个职责。
| 用途 | 推荐结构 | 量程 | 精度水平 |
|---|---|---|---|
| 装模高度显示 | KTC 拉杆式 | 75~1250mm | 0.04%~0.1%FS |
| 滑块行程粗测 | KTR 回弹式 | 5~100mm | 0.3%~1%FS |
| 顶料/送料机构 | KTM、KPZ | 10~300mm | 0.05%~0.3%FS |
| 下死点检测 | 专用涡流装置 | — | 0.1μm |
选型对应:装模高度看 KTC、LWH;只能侧向顶住的行程监测看 KTR;小型冲床的辅助机构看 KTM、KPZ。
更多产品资料,请访问易测电气官网 www.szetme.com。